


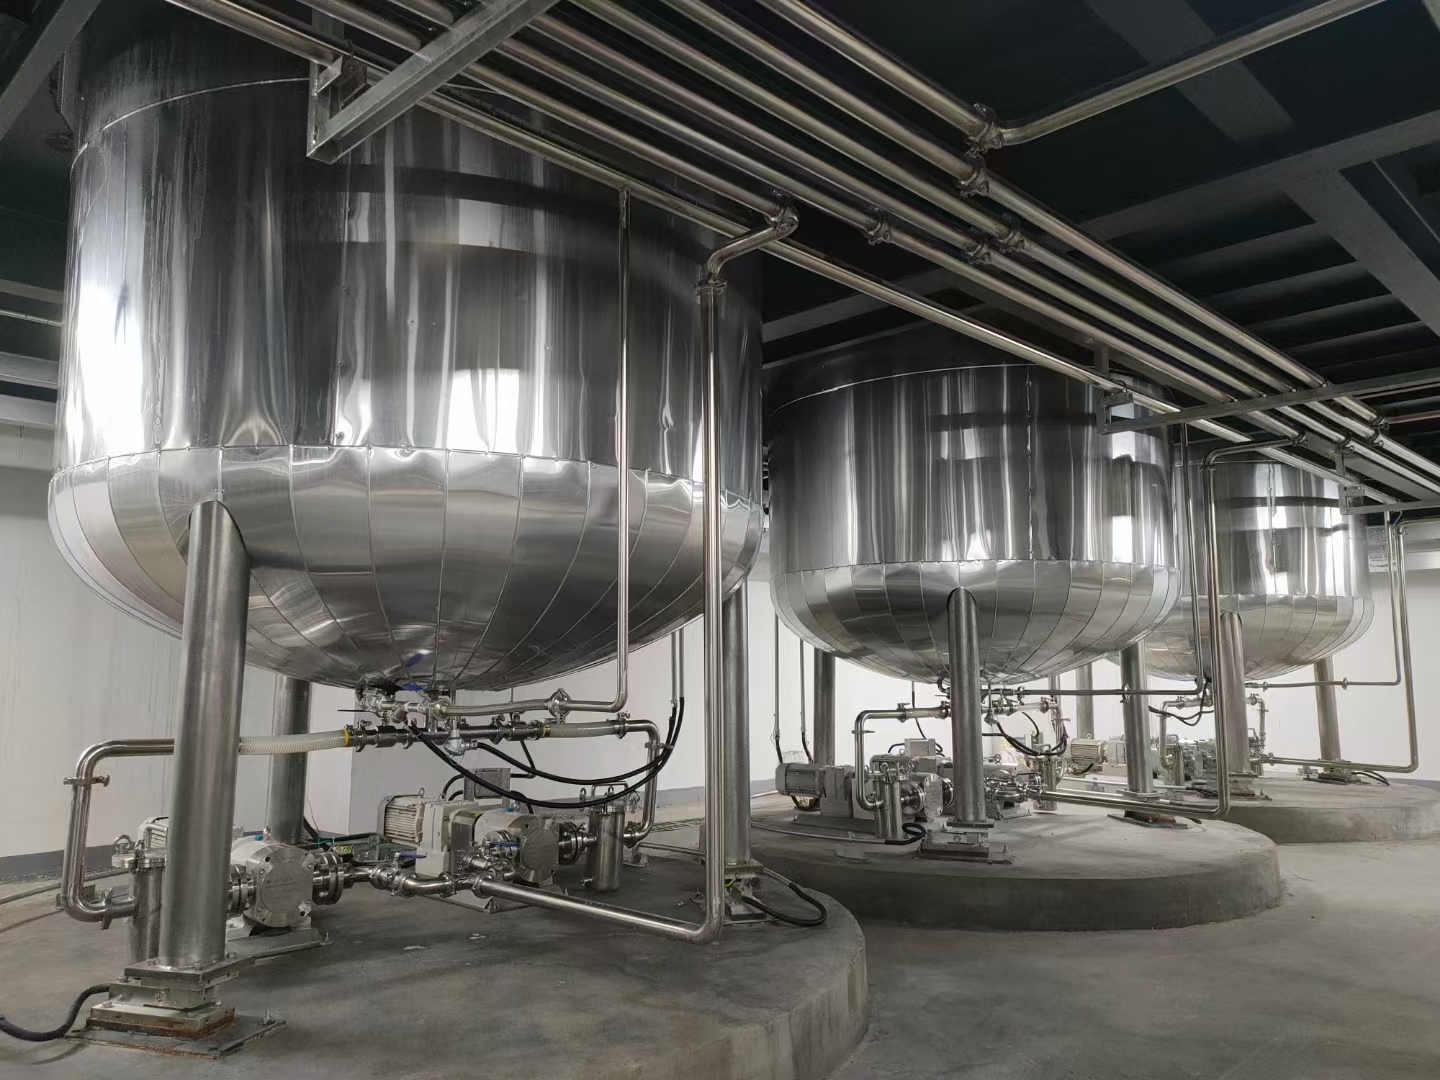
Технический взгляд: сценарий, данные и главный вопрос
Начну с определения: под модульные линии обработки материалов я имею в виду сборные секции для перемещения, дозирования и фасовки — быстро переставляемые блоки с собственными приводами и контроллерами. Комплексная система автоматизации материальных потоков предприятия должна согласовывать эти блоки, управлять PLC, обеспечивать связь с SCADA и вести учет на уровне партий. Сценарий: в марте 2023 года мы интегрировали модульную линию (шнековый конвейер + весовой дозатор) на заводе №7 в Санкт‑Петербурге; данные показали рост простоя при старой архитектуре на 37%. Почему так происходит — и что именно ломается в традиционных решениях? (заметьте: я говорю не о теории, а о конкретных узких местах). Поверьте, это не просто слова — есть явный узел несовместимости между локальными контроллерами и централизованной логикой, и он стоит денег. — И это ведёт к следующему вопросу: как устранить разрыв между модульностью и целостной автоматизацией?
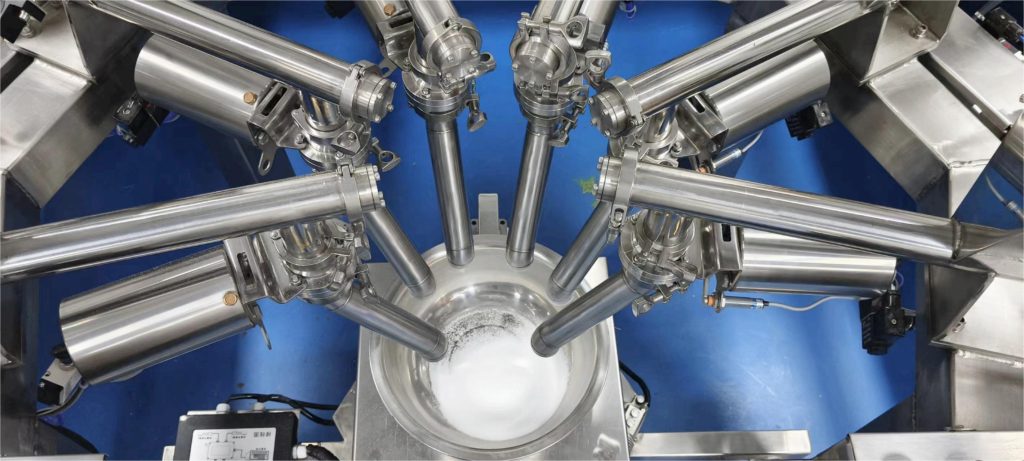
Глубокая проблема: где традиционные решения подводят пользователей
Я работаю в B2B цепочке поставок более 18 лет и видел одни и те же ошибки снова и снова. На практике (например, на линии упаковки гранул в июне 2022 года на складе под Калугой) типичная архитектура строится вокруг отдельных PLC и локальных сенсоров, без единой модели состояния потока. Результат — ручные переналадки, задержки при смене рецептур и частые проблемы с трассировкой партий; в нашем случае смена продукта занимала до 3,5 часов и приводила к 62% увеличению брака при быстрых переналадках. Главная скрытая боль пользователя: отсутствие предсказуемости и инструментов для быстрой переориентации — не беда со степенью автоматизации, а беда с архитектурой управления. Я настоятельно предпочитаю подход, где конвейерная линия и модульные узлы передают состояние в реальном времени (edge computing nodes или локальные шлюзы), а центральный контроллер принимает решения по маршрутизации и дозированию.
Что это означает для меня и для вас?
Конкретно я помню случай в сентябре 2021 года: робот‑манипулятор не получил команду на смену формата из‑за рассинхронизации таймеров, и смена упаковки отняла лишние 4 часа — стоимость простоя составила более 12 000 евро за смену (реальная цифра с завода в Тарту). Я предпочитаю решения, где есть синхронная модель партий, контрольные весы и интегрированный протокол обмена — это даёт предсказуемость и снижает человеческий фактор. Коротко: традиционные подходы часто игнорируют необходимость общесистемной телеметрии и централизованных правил — и это именно та дыра, которую пользователи платят постоянно.
Сравнение и прогноз: куда двигаться дальше
Перспектива ясна: переходить от набора отдельных PLC к гибридной архитектуре, где локальные контроллеры работают в паре с центральной автоматикой и аналитикой. В этом контексте автоматизированная система для гранулированных материалов хорошо вписывается: она решает проблему синхронизации дозаторов, учёта партий и интеграции с ERP. Сравнительно, модульная линия с «тонкой» интеграцией оставляет за собой ручные операции; с «толстой» интеграцией — вы получаете предсказуемость, но сложность внедрения растёт. Я бы предложил переход по этапам: сначала полевые шлюзы и унификация протоколов, затем сквозная трассировка партий, и только потом — автоматическое перенастроение при смене продукта. — Небольшая ремарка: иногда лучше сократить функционал и сделать его надёжным, чем внедрить «всё и сразу».
Практические рекомендации
Я даю три метрики, по которым проверяю решения (это не абстракция — я использовал их в проектах в Хельсинки и Калининграде): 1) Время переналадки (целевой показатель < 60 минут); 2) Точность дозирования (ошибка < 0.5% для гранул); 3) Время обнаружения и реакции на сбой (MTTR < 30 минут). Оценивайте предложения по этим пунктам и требуйте конкретных отчётов по результатам тестовых прогонов. Поверьте, когда я видел демонстрацию системы в октябре 2020 года в Осло, именно эти метрики отделили рабочие решения от красивых презентаций.
В заключение: я уверен, что интеграция модульных линий и комплексной автоматизации — это путь к снижению затрат и повышению гибкости, но решение должно быть прагматичным, поэтапным и подкреплённым измеримыми метриками. Я много раз помогал закупщикам и операционным директорам пройти этот путь — и могу сказать: переход возможен без катастроф, если планировать правильно. — Да, есть риски, но они управляемы.
Для контактов и примеров внедрений см. ресурсы производителя — Wijay.
